发布:
湖州微捷机械有限公司积放链喷涂线怎么规划?上下料、喷涂、固化与缓存衔接
围绕积放链喷涂线的上下料、喷涂、烘干固化与冷却转运,说明积放区布置、稳定通过、工艺节拍和控制接口的规划要点,并提供工程沟通清单。
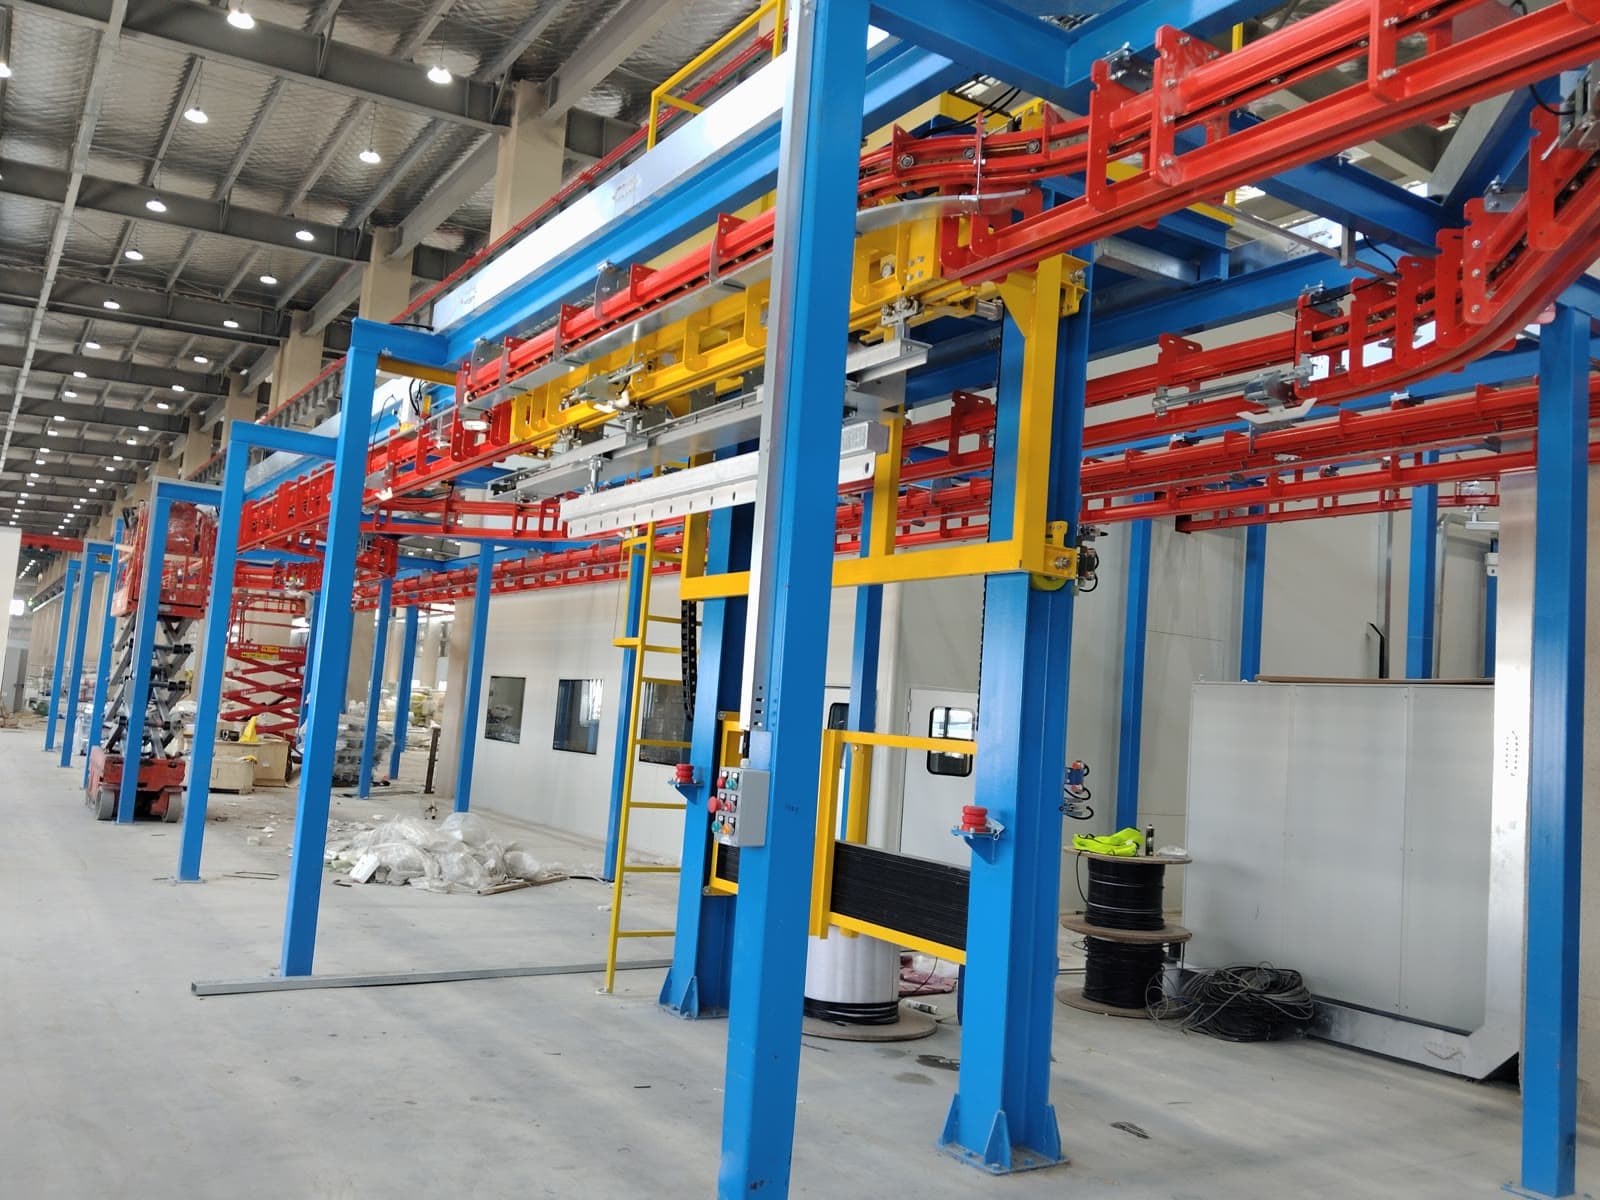
积放链喷涂线的规划,需要同时回答两个问题:工件如何稳定通过工艺区,以及上下料或工位等待时,车组在哪里积放。把整条路线画成一个闭环,只能说明路径连通,还不能说明节拍与控制关系已经合理。
本文重点讨论喷涂生产中的输送组织。喷漆、喷粉采用的材料、工艺与设备条件不同,输送方案必须与对应喷涂设备、固化要求和现场条件一起确认。喷粉工序的温度与维护问题,可另看喷粉线输送系统规划。
先把工件与工艺路线列清楚
项目沟通时,应提供工件最大外形、重量、重心、吊挂点和吊具结构。混线生产还要列明不同工件在姿态、间距和工艺路径上的差异,避免只按其中一种工件规划。
随后按实际工艺列出上下料、必要的前处理、喷涂、烘干固化、冷却和转运等环节,标明哪些是连续通过,哪些要定位或等待。不属于本项目的工序无需为了套用通用流程而加入路线。
上下料区如何与连续工艺衔接
人工或机械上下料需要满足操作时间、吊具姿态和接近空间要求。若上下料节拍存在短时波动,可以评估在合适位置布置积放段,减少波动直接传递到相邻工序的机会。
车组等待位置还应避开需要持续通行的转运接口,并为检修和异常工件处理预留条件。积放长度与车组数量需要按实际节拍与工件外形确认,不能仅看厂房中是否还有空余轨道。
喷涂区为什么重视稳定通过
喷涂设备对工件通过方式、间距与姿态有具体要求。输送规划应与喷涂工艺共同核对允许的速度变化、吊具摆动和停留条件,再决定喷涂区采用何种输送组织。
积放功能不意味着工件可以在任何位置随意停放。若喷涂工艺要求连续通过,就应明确该区段与前后积放区的边界,并约定异常停线时如何与喷涂设备联动。相关运行机制可参考积放链工作原理。
固化与冷却段需要核对什么
进入烘干或固化区域时,要核对工艺温度、允许停留条件、车组与吊具适用要求,以及润滑材料和维护安排。工艺规定的停留时间应与输送路线和运行节拍匹配,不能只按总路线长度估算。
冷却和下件环节也需要与上游放行衔接。涉及高温工件时,应按现场设备与作业要求明确可接近条件、等待位置和转运接口。温度与材料边界应由对应工艺、设备资料确认,不宜套用其他项目的数值。
积放区与控制接口放在一起规划
| 位置或功能 | 需要说明的输送与控制关系 |
|---|---|
| 上件后等待 | 何时允许进入下一工序,满位时如何限制上件后放行 |
| 喷涂前衔接 | 工件是否到位,喷涂设备与输送区段如何互相确认就绪 |
| 固化前后 | 工艺允许条件、异常停线与恢复流程如何配合 |
| 分流合流 | 工件走向、支路接收能力和路线状态如何确认 |
| 升降转运 | 车组位置、接口位置与转运完成状态如何联锁 |
这些接口应写入项目边界,明确输送设备方、喷涂设备方和现场控制方各负责什么。积放只能处理设计范围内的缓存需求,不能替代对瓶颈工位的产能核对。
调试时如何核对整条工艺路线
调试项目应由各方依据设备规程和工艺要求确定。除正常运行外,还需要讨论等待、满位、分流、转运未就绪和异常恢复等状态,并确认机械动作与控制信号是否对应。
带载验证所用的工件与吊具应能够代表双方约定的生产条件。涉及不同尺寸、重量或路线的工件时,应提前约定验证范围;一次空载闭环运行,不能说明所有工艺条件都已得到验证。
提交积放链喷涂线需求时准备哪些资料
- 工件与吊具资料、目标产能及各工序节拍。
- 厂房平面和高度条件,已有喷涂与固化设备的接口位置。
- 各工艺区的通过、停留与温度要求,以及允许积放的位置。
- 分流、返工、升降、上下料和异常工件处理需求。
- 控制系统分工、安装条件、调试与验收范围。
微捷机械提供的涂装线输送系统与相关输送单元,可围绕这些条件沟通配置。既有生产线需要调整时,可参考积放链旧线改造评估,再通过联系我们说明现场与工艺需求。