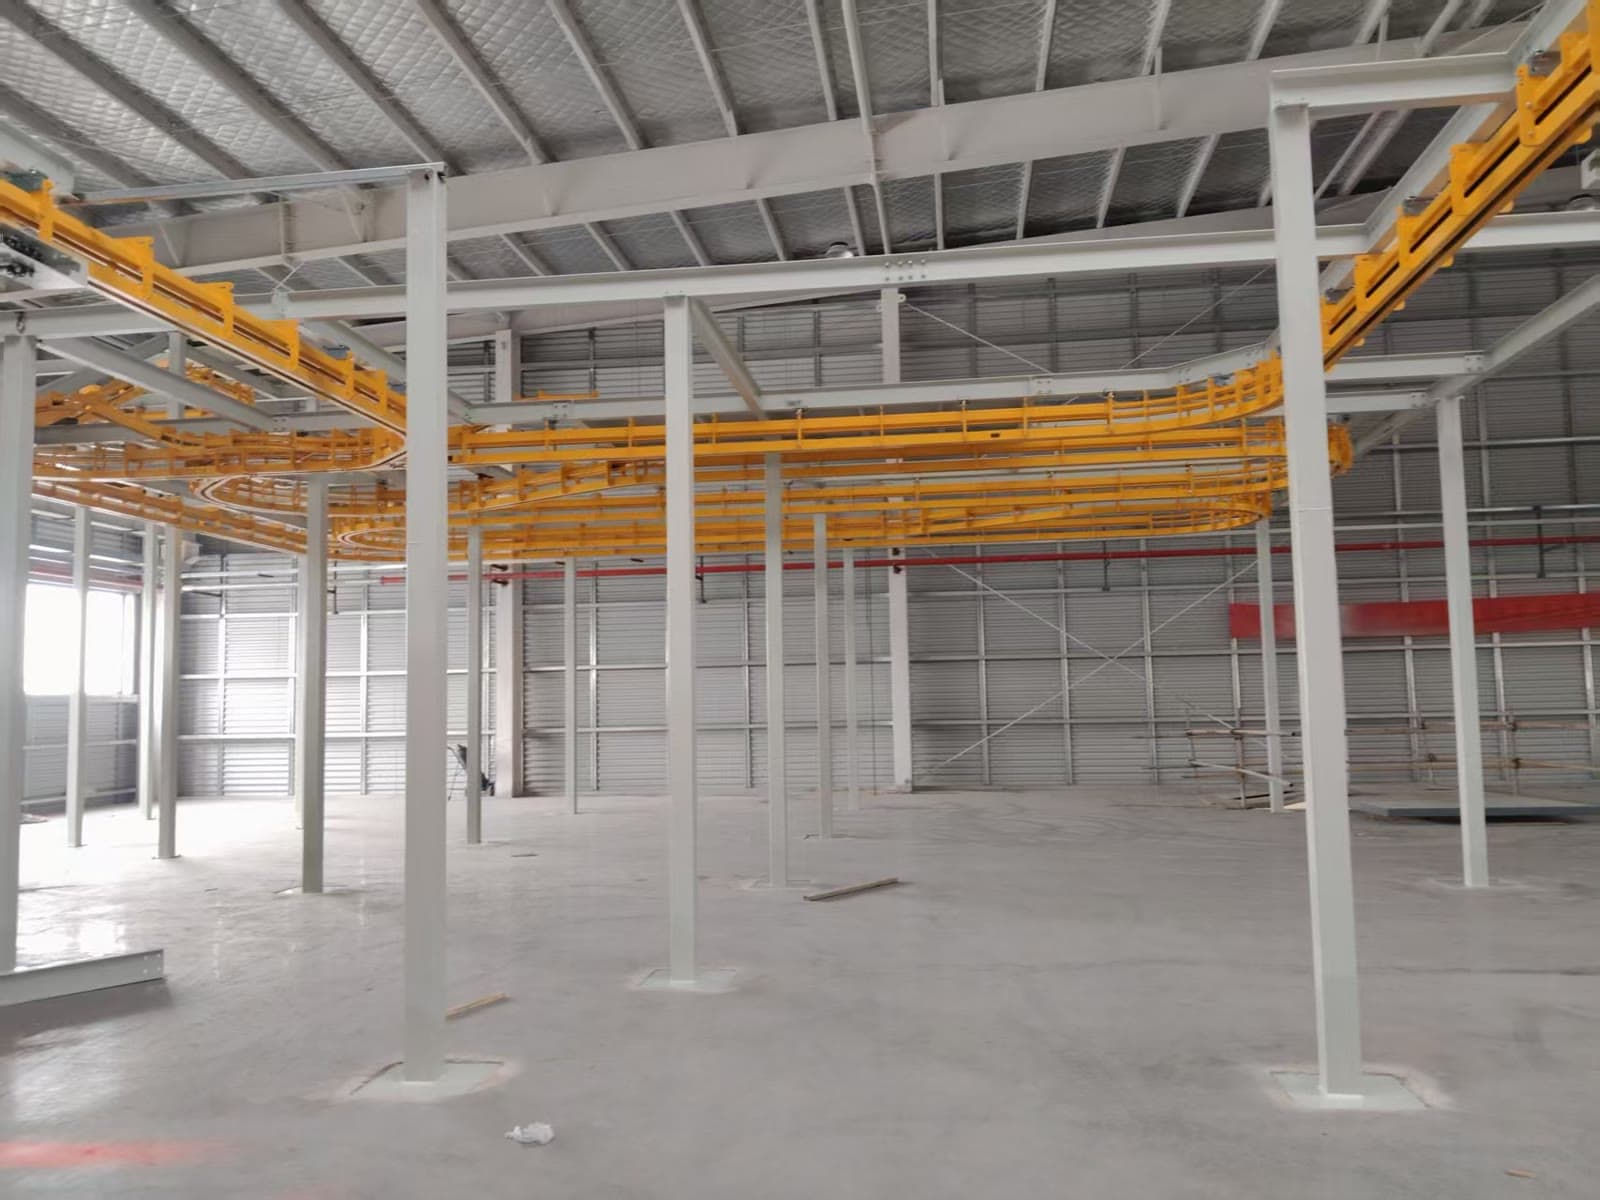
悬挂链是空中链式输送的常用说法。本文讨论的积放链,指能够让牵引链与承载车组按工艺需要脱开、重新啮合,并配合停止器与控制联锁完成等待和放行的积放式悬挂输送系统。它属于悬挂输送的一类;工程选型时,主要比较连续悬挂输送与积放式悬挂输送的运行方式。
先比较输送逻辑
连续悬挂输送让工件按固定间距持续前进;积放式悬挂输送允许车组在工位前、转运段或缓存段等待,再按信号放行,更适合工艺节拍不一致的产线。
再比较关键部件
两类系统都可能包含牵引链、承载轨、驱动、张紧和承载小车。积放方案还要重点核对积放车组、停止器、阻尼器、发号器、道岔和 PLC 信号。
连续输送适合什么情况
当工件种类稳定、工序衔接连续、路线少有等待或定位,连续悬挂段可能更合适。工件是否可以单独停放,应根据牵引与承载的连接方式判断。普通连续链式系统不能仅通过增加停止器就获得独立积放能力。
积放输送适合什么情况
喷涂、喷粉、烘烤、冷却和上下料节拍不一致,或路线需要分流、合流、升降、工位定位和检修缓存时,应重点评估积放能力。
用一张表整理决策
| 关注点 | 连续悬挂输送 | 积放式悬挂输送 |
|---|---|---|
| 工艺节拍 | 稳定连续 | 允许等待与分段放行 |
| 主要优势 | 路线清晰、控制较简 | 缓存、定位和分流更灵活 |
| 重点核对 | 链速、间距、净空 | 车组、停止器、信号和联锁 |
多品种生产需要额外核对什么
同一条线输送不同尺寸工件时,应检查最大外形、吊具间距、转弯净空和重心变化。若部分工件需要返工或走不同工艺路径,还要确认道岔、工位识别和放行逻辑,不能只按单一工件的正常流向画路线。
积放段也需要规划可用长度、车组数量与上下游联锁。缓存不能解决持续的产能失配;如果某个工位长期比前后段慢,仍需调整工艺与上下料节拍。
采购前准备资料
准备工件和吊具尺寸、重量、工艺路线、节拍、厂房高度、温度区、上下料方式及控制接口。可先阅读悬挂链结构与选型和积放式悬挂输送机基础,再联系微捷机械获取方案。
已经确定采用积放式结构时,下一步可按轻型与重型积放链选型清单核对载荷、吊具与路线条件。